活性炭生产能耗高?四个改造方向帮你降成本
技术支持
活性炭生产能耗高主要通过四个方向改造:燃烧系统升级、余热回收、保温改造和自控优化。综合改造可降低能耗 15-30%。以下是具体方案。
能耗现状
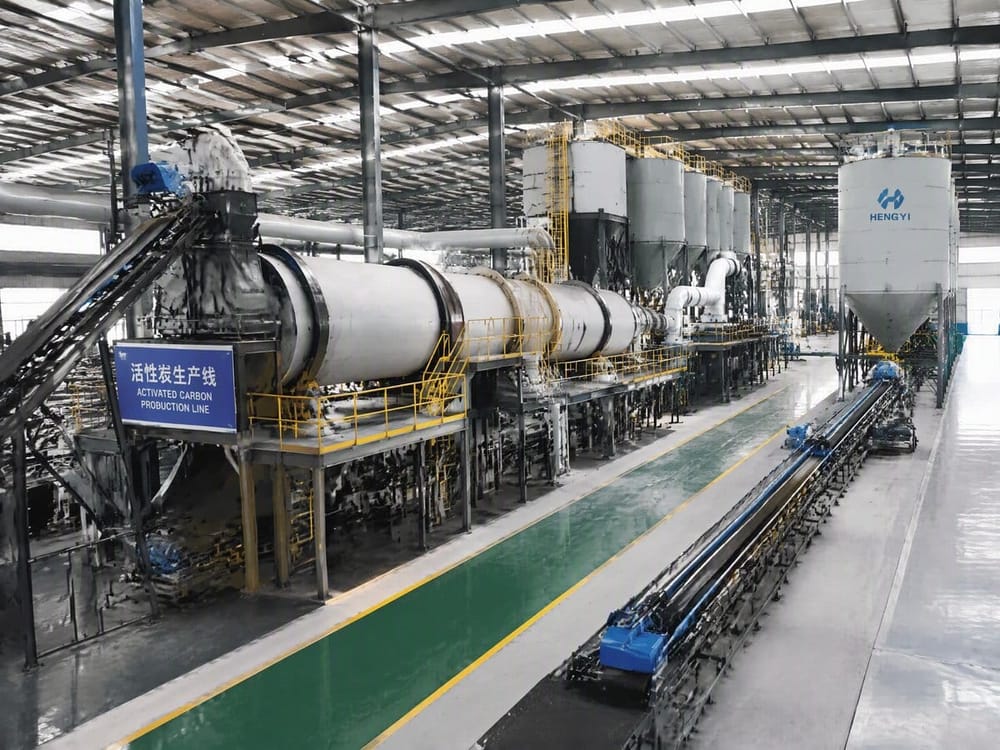
活性炭生产中能耗主要来自炭化(热解)和活化(水蒸气活化)两个工序,综合能耗通常为 3-6 t蒸汽/t活性炭。老旧生产线普遍存在燃烧效率低、余热未利用、保温差等问题。
改造方向一:燃烧系统升级
将传统手动调节燃烧器升级为比例调节式自动燃烧器,配合氧量分析仪实现空燃比最优控制。
| 改造项 | 改造前 | 改造后 | 节能率 |
|---|---|---|---|
| 燃烧器类型 | 手动调节 | 比例自动调节 | - |
| 过剩空气系数 | 1.8-2.5 | 1.15-1.3 | - |
| 燃料消耗 | 基准 | -8~12% | 8-12% |
改造方向二:余热回收
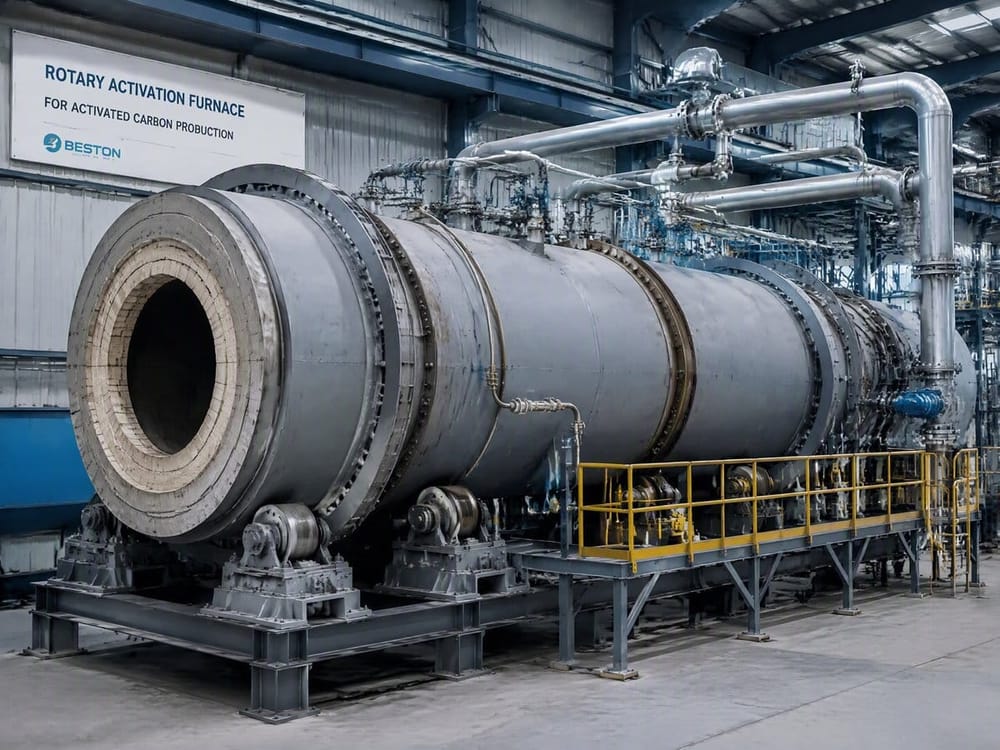
回收活化炉高温尾气(800-900℃)用于预热进入的蒸汽和原料,或用于烘干炭化料。
- 尾气余热回收可预热蒸汽至 300-400℃
- 原料预热可降低炭化段热负荷 10-15%
- 综合节能率 10-15%
改造方向三:保温改造
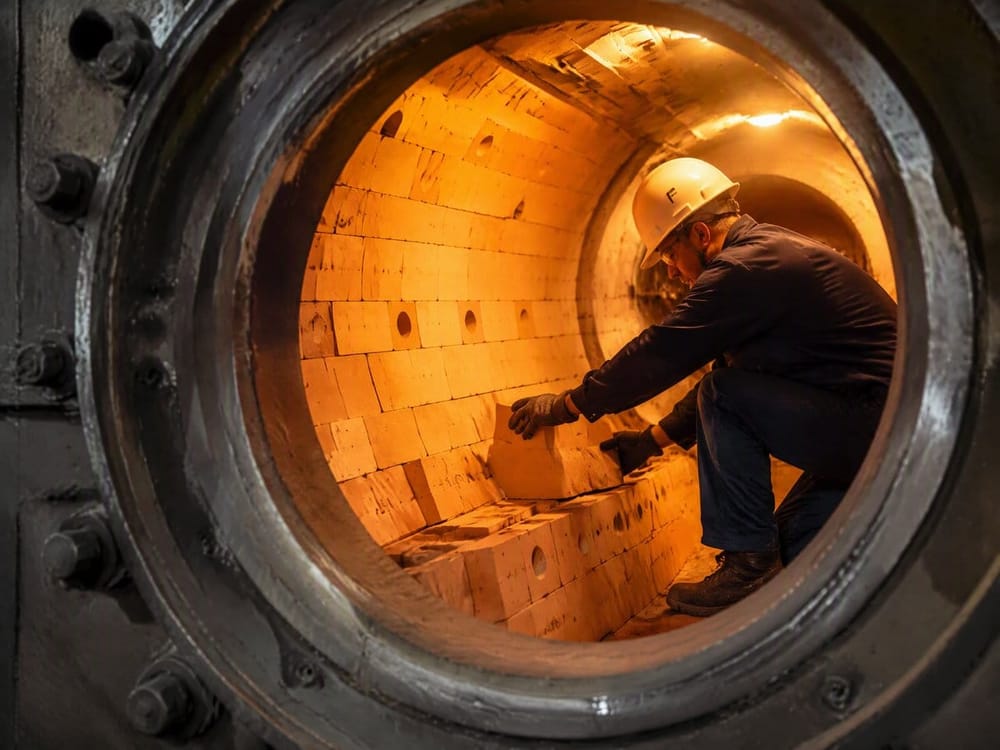
老旧炉体保温层往往存在热桥、脱落等问题。更换为陶瓷纤维模块 + 轻质砖复合保温结构。
| 部位 | 改造前外壁温度 | 改造后外壁温度 | 热损失减少 |
|---|---|---|---|
| 筒体 | 120-150℃ | 60-80℃ | 50-60% |
| 头尾罩 | 100-130℃ | 55-70℃ | 45-55% |
| 管道 | 80-120℃ | 40-50℃ | 60-70% |
改造方向四:自控优化
将温度、流量、压力由手动调节升级为 PID 自动控制,减少人为波动导致的能耗浪费。
- 温度控制精度从 ±20℃ 提升到 ±5℃
- 蒸汽利用率提升 8-12% | 产品碘值稳定性提升 30%+
改造效果预估
| 改造组合 | 综合节能率 | 投资回收期 |
|---|---|---|
| 仅燃烧系统 | 8-12% | 1.5-2 年 |
| 燃烧+余热 | 15-22% | 2-3 年 |
| 全部四项 | 20-30% | 2.5-4 年 |
嵩瑞耐材提供现场诊断、方案设计和施工执行一站式改造服务。