产品中心
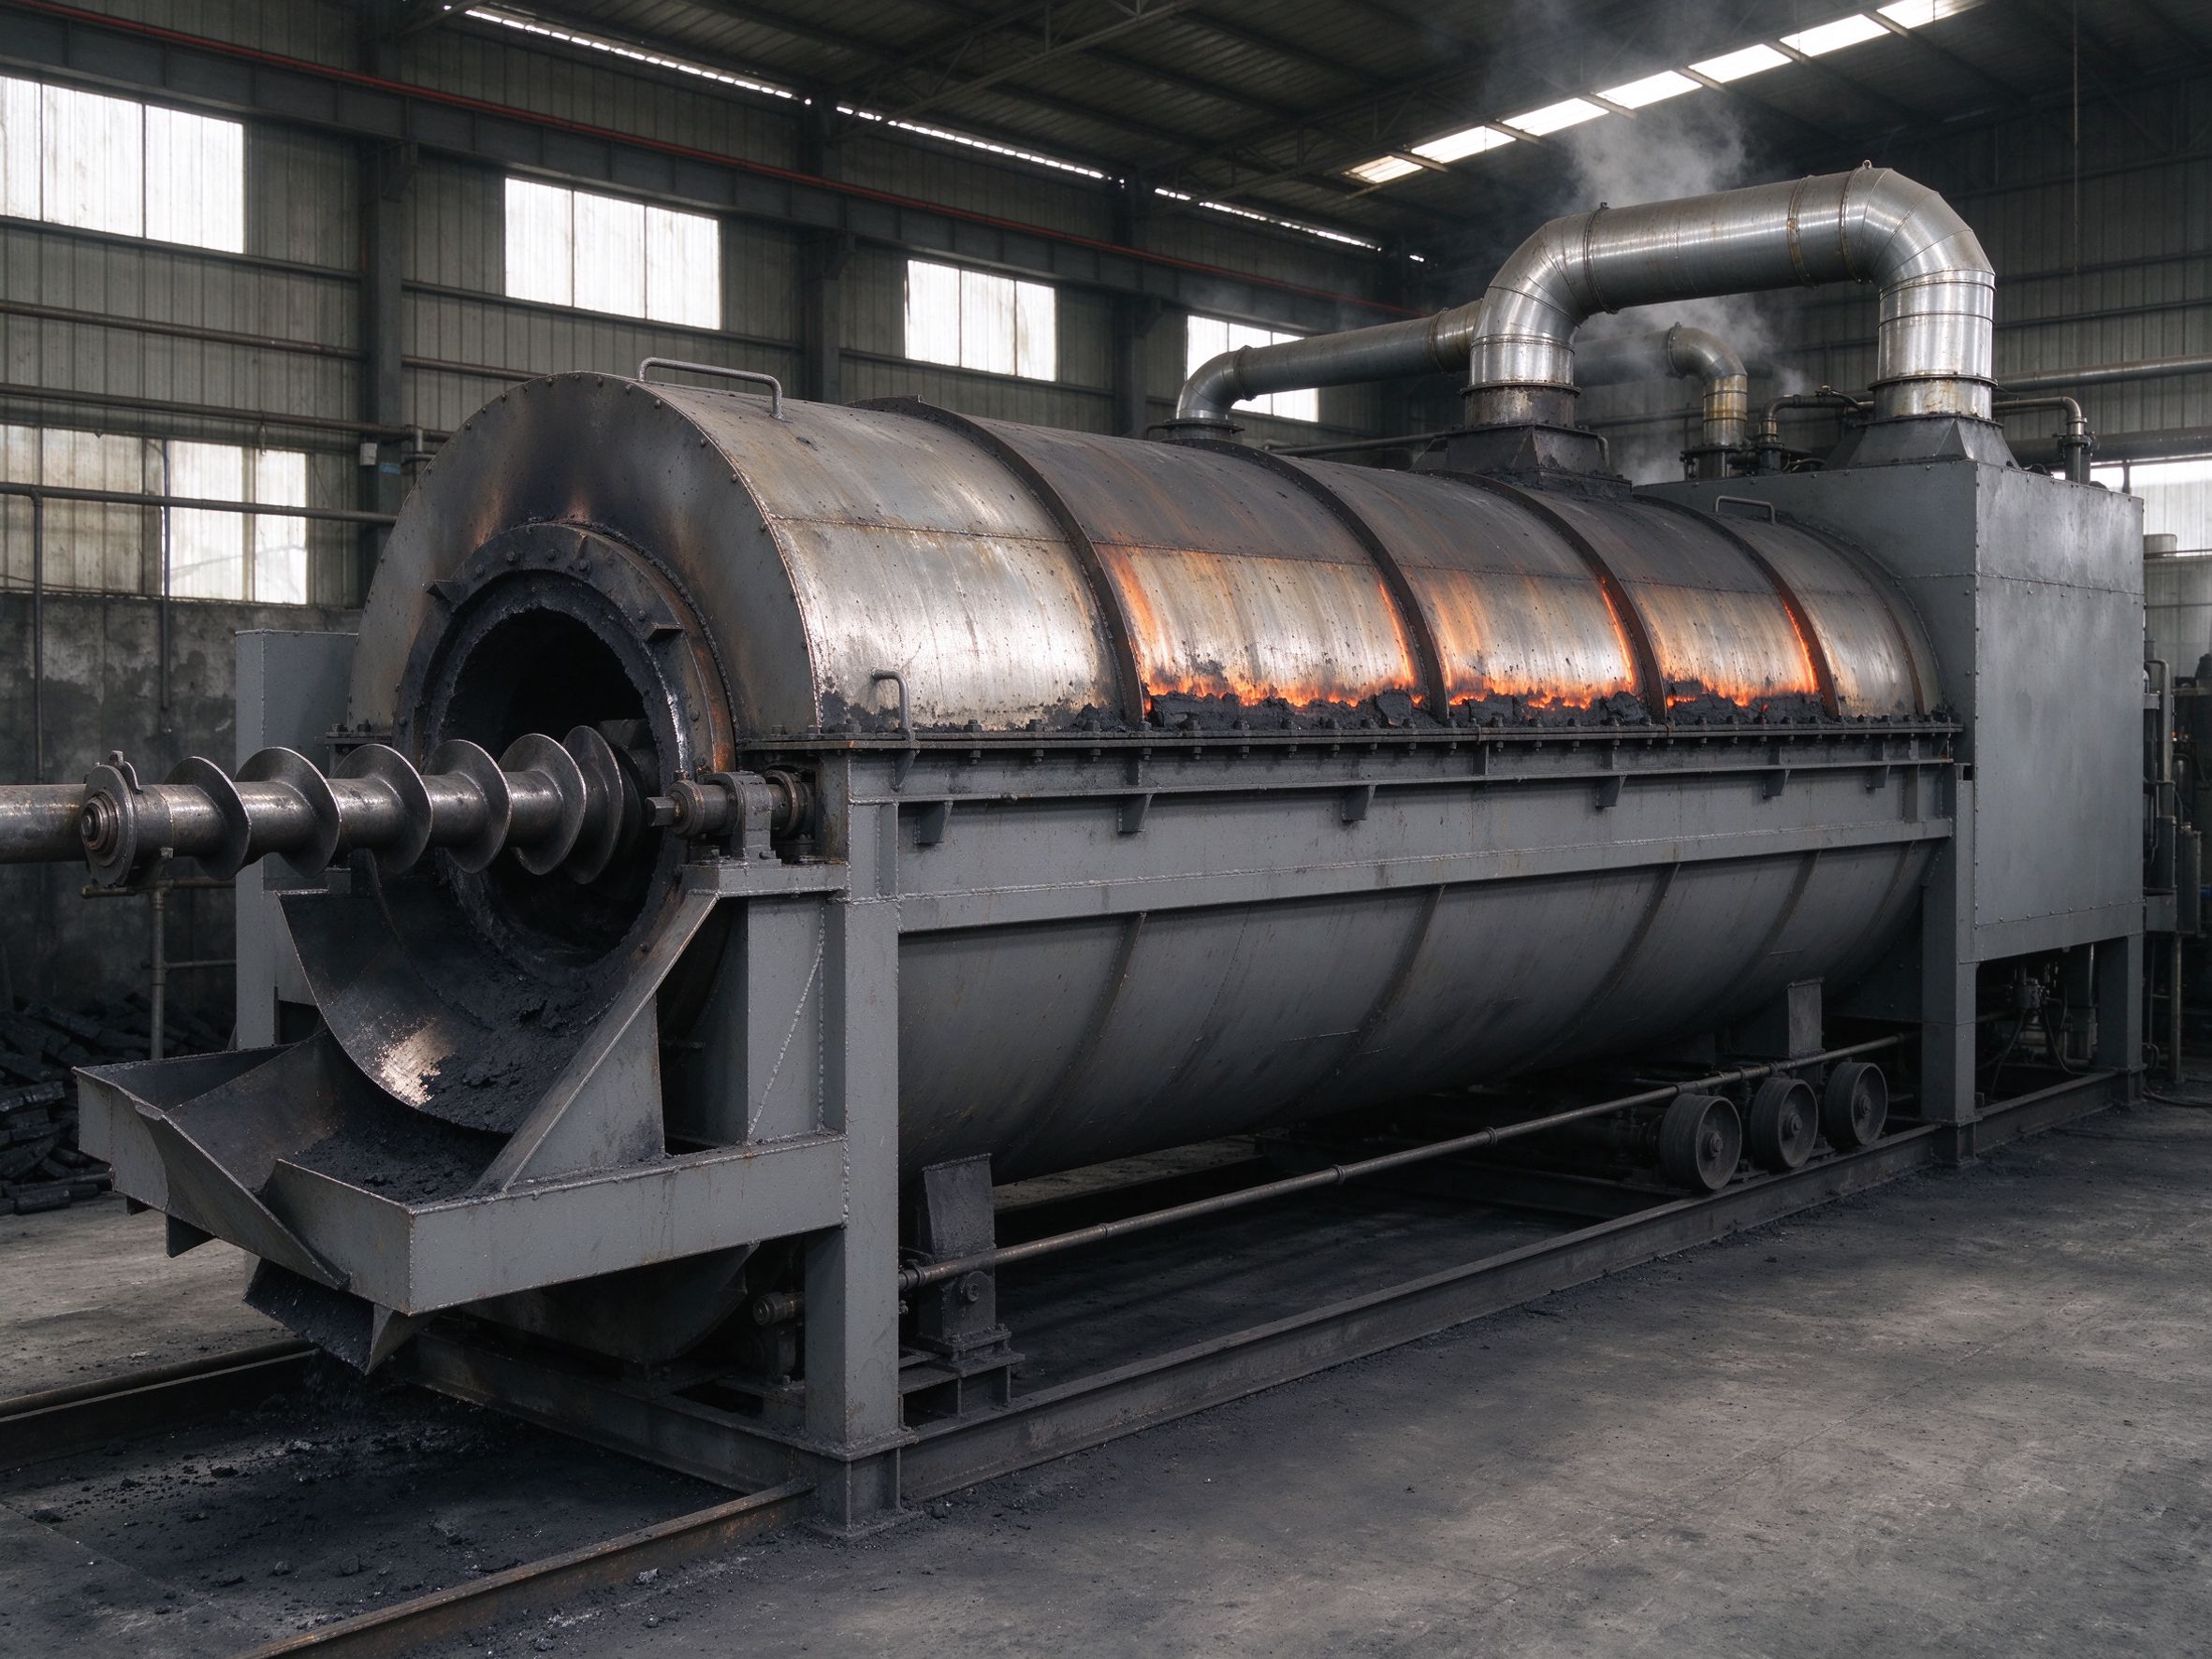
回转式活化炉
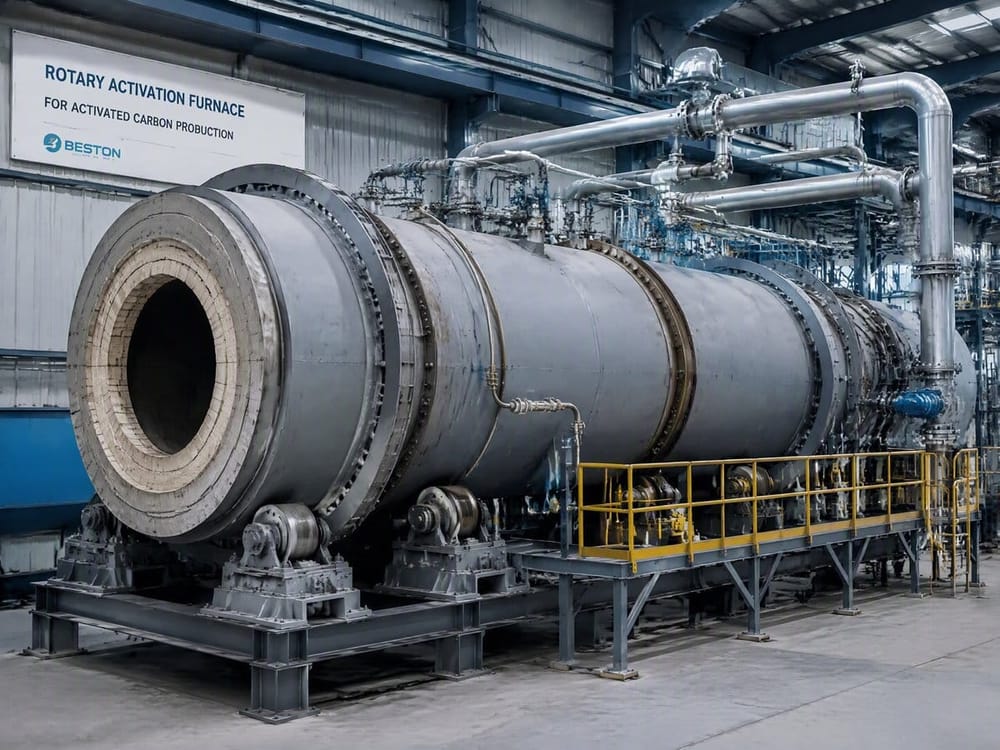
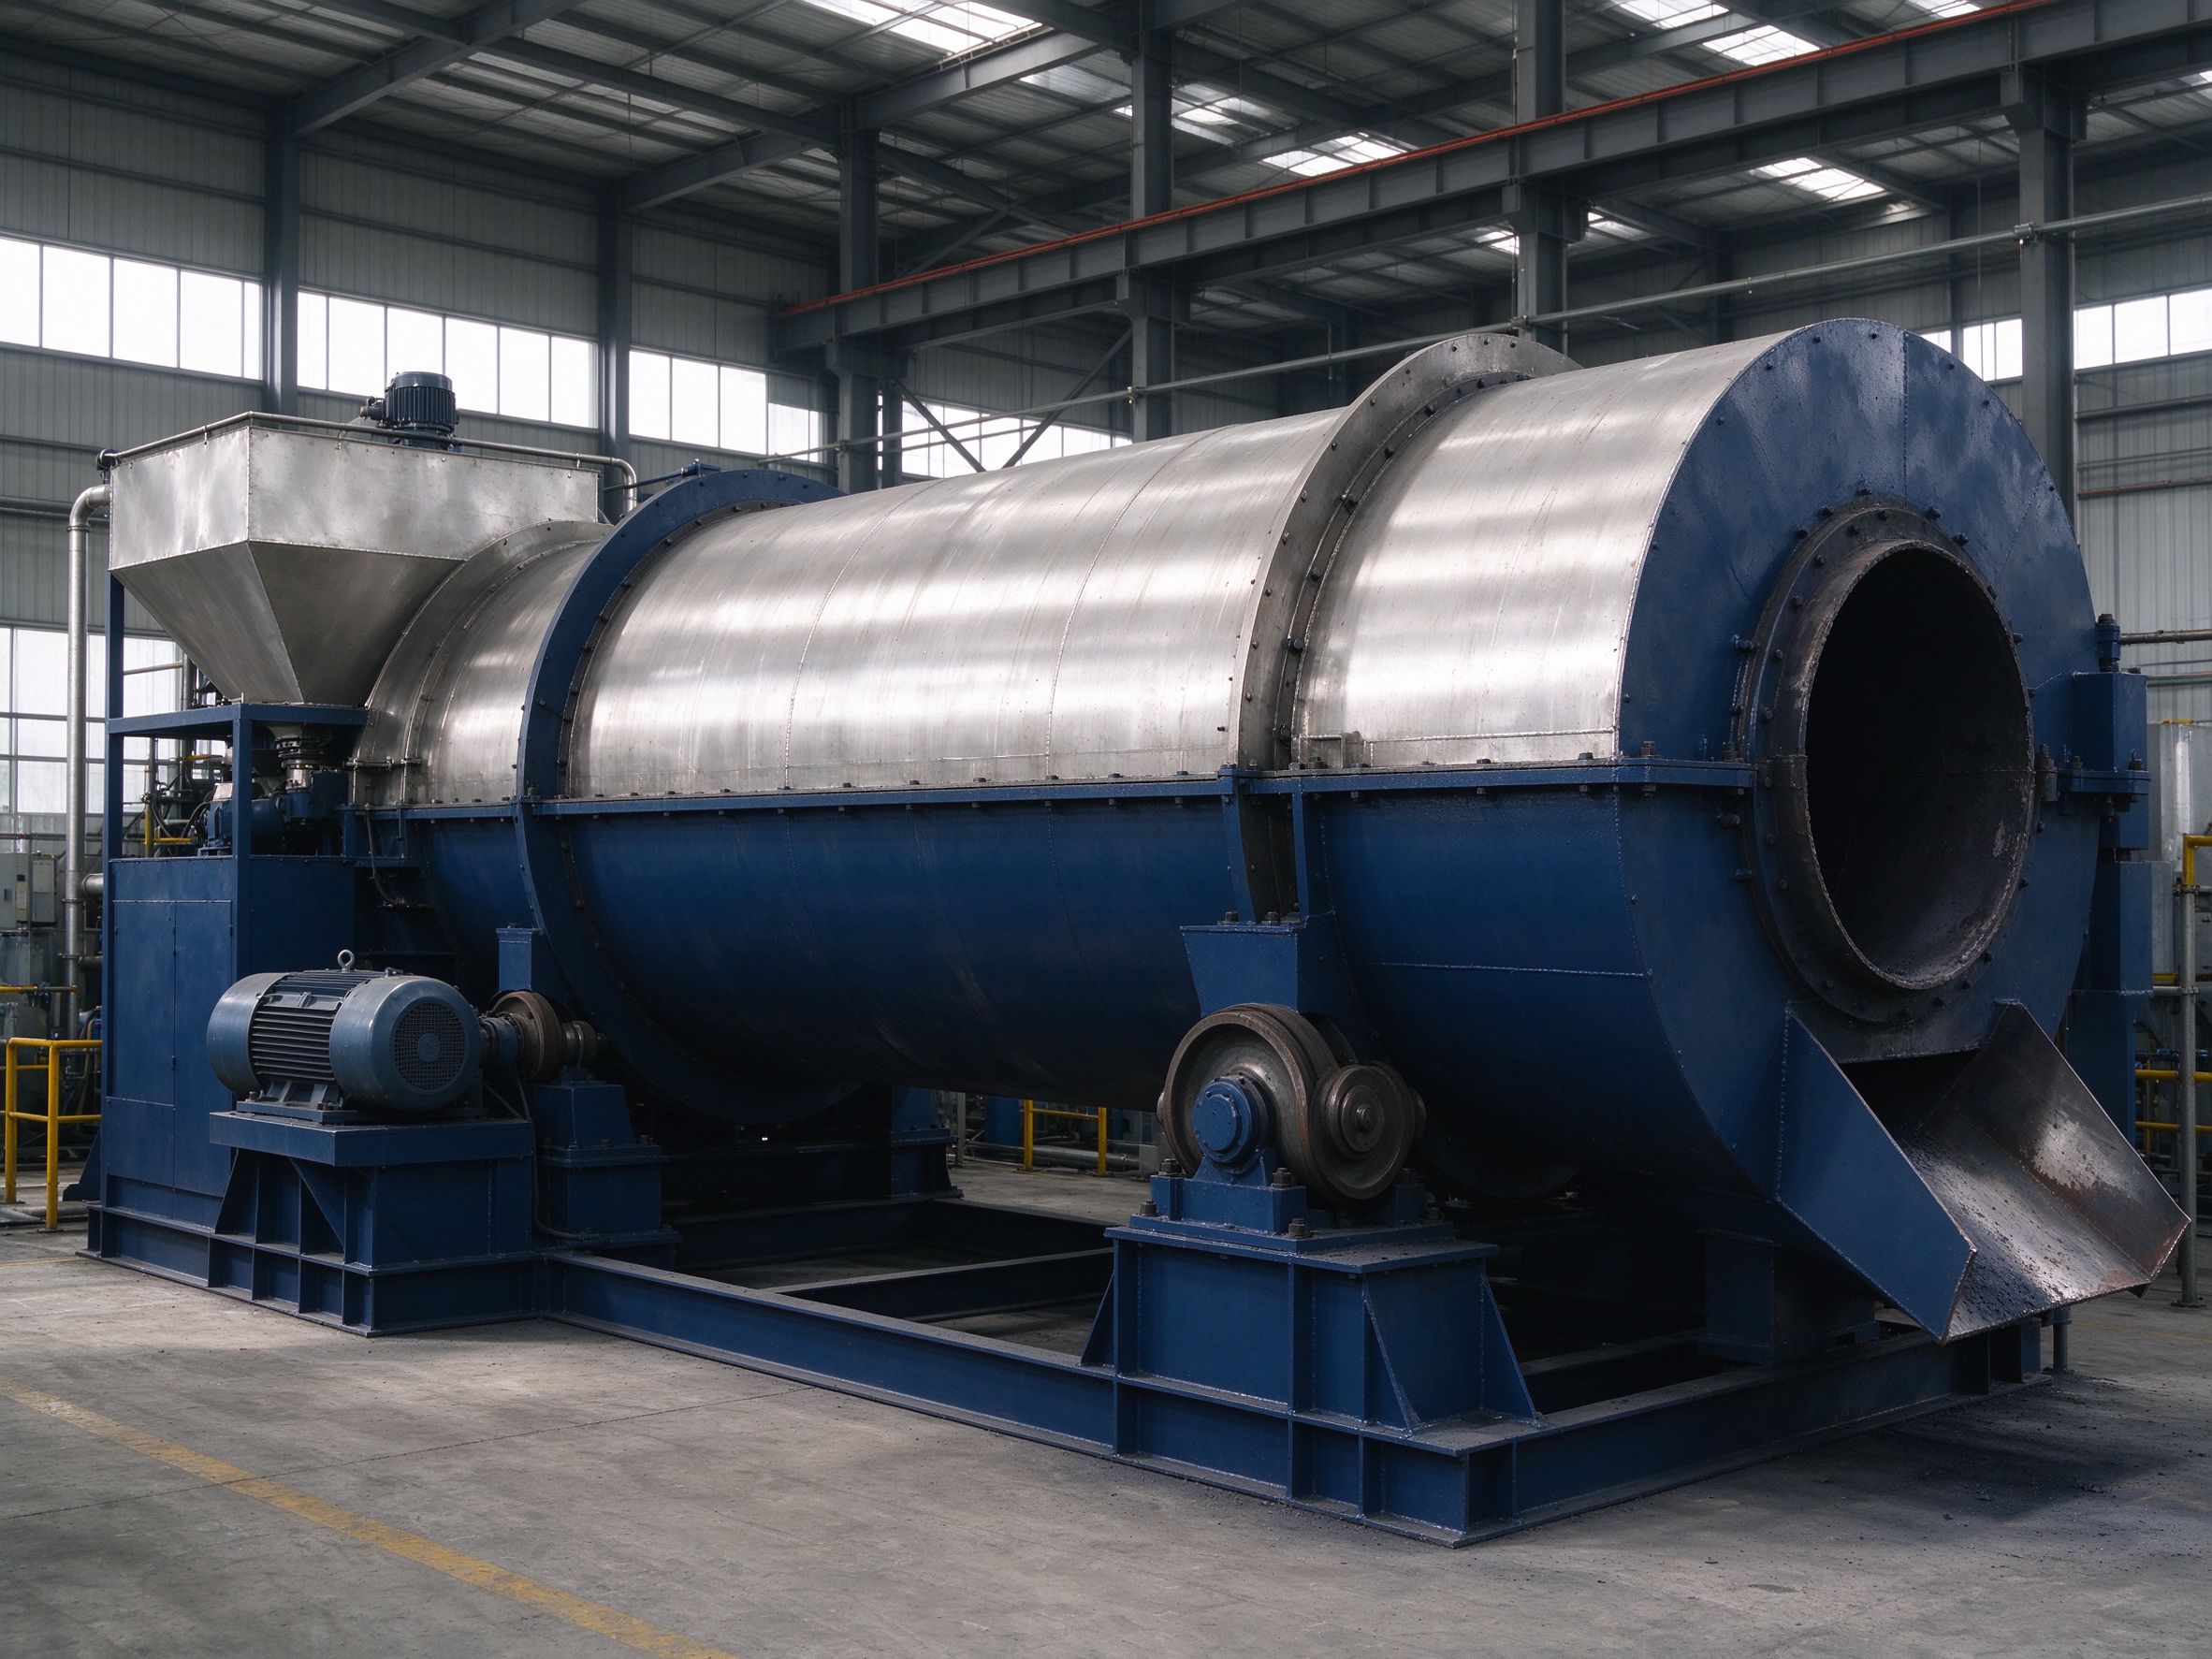
回转式活化炉用一支略微倾斜的转筒完成活化:炭化料从高端进入,转筒以 0.5–2 r/min 缓慢旋转,物料被内壁抄板不断扬起、落下,与逆向进入的 850–950℃ 蒸汽充分接触。停留时间由转速和倾角调节,通常在 60–120 分钟,比斯列普炉短得多。 产能 0.5–3 吨/小时,是这条产品线里覆盖范围最宽的一档。转筒结构对原料的适应性更好:颗粒料、柱状料、破碎料都能跑,换品种时清炉只要几小时,不需要像竖炉那样停 3–5 天。 和斯列普炉怎么选 要连续稳定、单一品种、追求热效率 → 斯列普炉。 要多品种切换、单线产能 2 吨以上、或者原料粒度不稳定 → 回转炉。 同样 1 吨/小时,回转炉占地更大、散热损失略高,但操作弹性和检修便利性明显更好。 关键设计点 1) 抄板形式。螺旋抄板适合易粘结物料,扇形抄板适合颗粒料,选错会导致筒壁结圈。 2) 蒸汽分布。沿筒体分 3–4 段补汽比单点进汽更均匀,碘值离散度能收窄 20–30 mg/g。 3) 出料冷却。设计值 ≤80℃,靠筒外水套或独立冷却筒实现;如果按额定工况选型没留余量,超产 10% 就会顶到 90–110℃,包装环节会出问题。 4) 密封。进出料端的动静密封是跑冒滴漏的主要来源,也是蒸汽单耗偏高的常见原因。 得率参考 椰壳路线:6.4 吨含水 12% 的湿壳 → 5.6 吨干壳 → 1.68 吨炭化料(炭化得率 30%)→ 1.04 吨活性炭(活化得率 62%)→ 1.00 吨成品,综合得率 15.7%,吨成品耗壳 6.2–6.6 吨。榛子壳 7.0–8.0 吨、棕榈壳 6.0–6.5 吨。
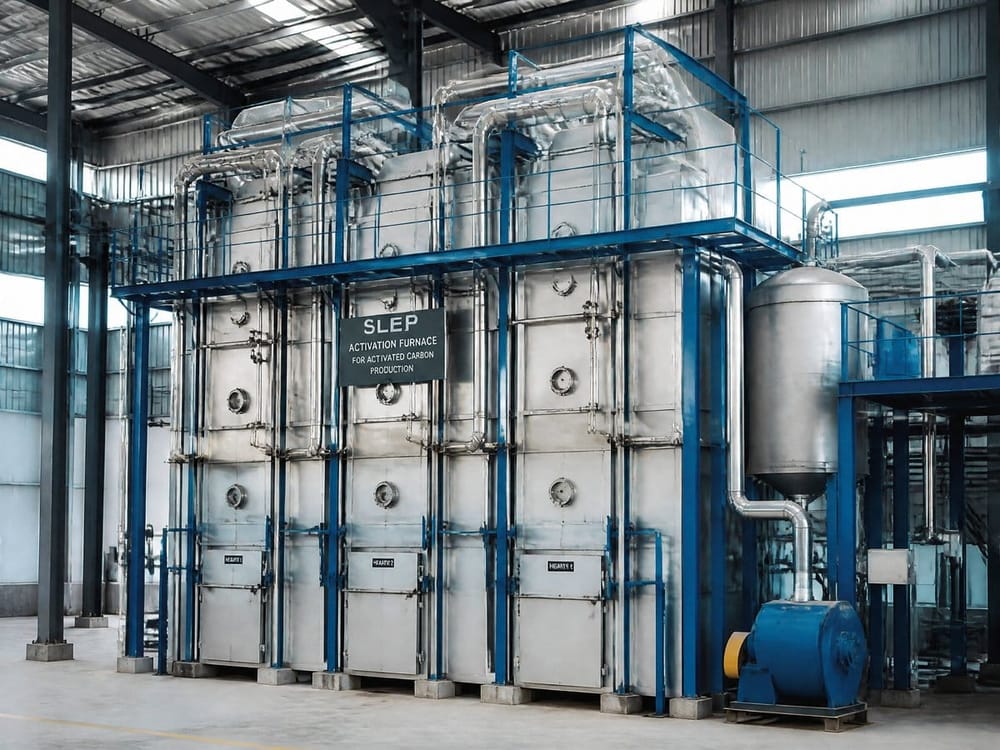
斯列普炉
斯列普炉(又称鞍式炉)是连续式立式活化炉:炭化料从炉顶连续加入,靠自重自上而下移动,全程不中断、不分批。全炉停留时间 36–42 小时,其中活化段约 30 小时,物料在这里与 850–950℃ 的蒸汽与烟道气混合气逆流接触,把炭化料原有的微孔打通、扩孔,形成以微孔为主的孔隙结构。 它唯一的"周期性"动作是供热换向:左右两组蓄热式燃烧室每 30–60 分钟交替一次,烟气方向随之反转。物料本身始终在连续下行,所以斯列普炉属于连续炉,不是批次炉——这一点在计算产能和安排检修时最容易搞错。 产能与产物 单台额定 0.5–2 吨/小时(成品活性炭)。椰壳炭化料进料、成品碘值 900–1100 mg/g 时,蒸汽消耗约 2.5–3.5 吨/吨炭,活化得率 55–62%。低于 0.5 吨/小时不建议选斯列普炉,炉体散热占比上升后单位能耗会明显上浮。 适合什么、不适合什么 适合:单一品种、长期连续运行、以颗粒炭为主的生产线;场地紧凑、蒸汽自备有余量的工厂。斯列普炉占地比同产能回转炉小,热效率高,是椰壳、杏壳、桃壳等高强度果壳炭的常规路线。 不适合:一年内频繁切换原料或品种(换料要清炉,一次 3–5 天);要求单批次可追溯的订单;产能需求经常在 30% 以下波动的场景。 选型要问清的四个数 1) 年运行小时数。三班 7200 小时、两班 4800、单班 2400,同样"1 吨/小时"年产量差三倍,设备规格和投资完全不同。 2) 炭化料粒度与强度。斯列普炉要求 8–20 mm 的颗粒料,粉料比例超过 15% 会明显影响透气性。 3) 蒸汽来源。是否已有余热锅炉,蒸汽压力能否稳定在 0.6–0.8 MPa。 4) 成品指标。碘值、亚甲蓝值、灰分、强度四项决定活化段停留时间,不能只按吨位报价。 常见问题 出料温度高于 80℃:多为冷却段换热面积不足或出料速率超设计值,不是活化段的问题。 碘值波动超过 ±30 mg/g:先查蒸汽压力和换向周期是否稳定,再查炭化料批次差异。 炉顶冒烟:多数是料封高度不够或加料节奏不匀,属于操作问题,不需要改炉体。
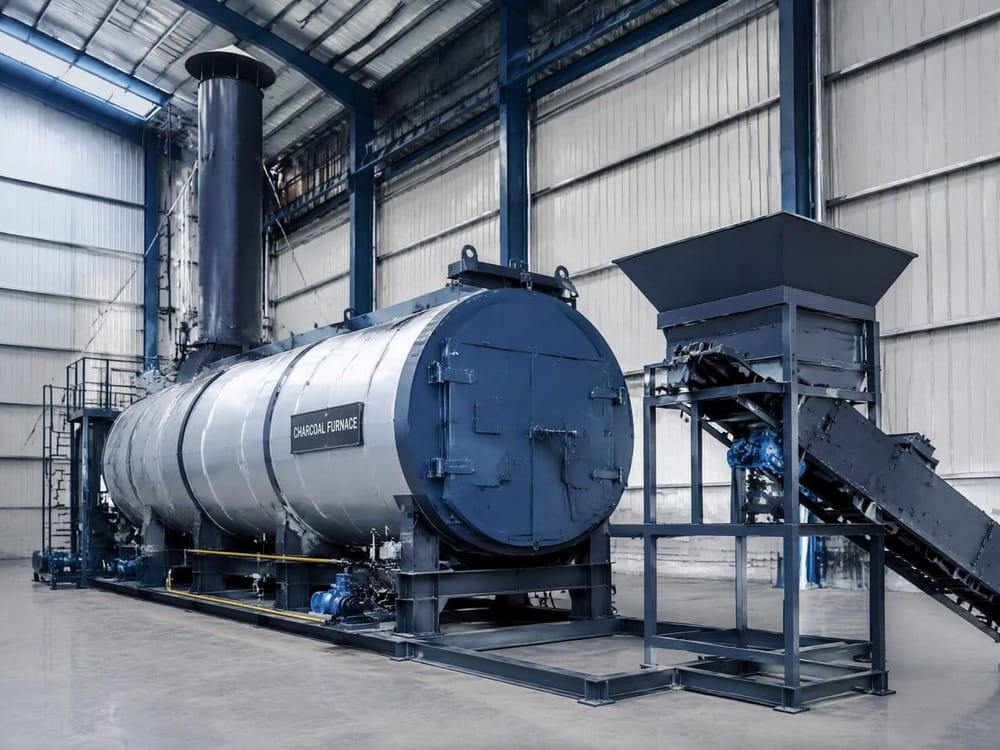
炭化炉
炭化炉是活化前的一段:把椰壳、棕榈壳、果壳等原料在缺氧条件下加热到 400–600℃,脱除挥发分、固定碳骨架,为后续活化提供有初始孔隙的炭化料。炭化得率是整条线成本的第一道关口——椰壳路线 28–32%,直接决定吨成品耗多少吨原料。 炉型选择 回转炭化炉适合颗粒与碎料混合进料,温区沿筒长分三段(干燥 150–250℃、炭化 400–600℃、煅烧 600–700℃),停留 30–60 分钟,产能 0.5–3 吨/小时。立式炭化炉适合单一粒度、连续运行,热效率更高但对原料粒度敏感。规模小于 0.5 吨/小时,建议直接外购炭化料,自建炭化不经济。 关键控制点 1) 升温速率。前段升温过快会让挥发分集中析出,炭化料出现裂纹、强度下降,活化后成品强度掉 3–5 个点。 2) 氧含量。炉内残氧超过 2% 就开始烧炭,得率每降 1 个百分点,吨成本上升约 150 元。 3) 挥发分去向。可燃气回烧是炭化段热量自平衡的关键,直接排空既浪费又过不了环保。 4) 出料温度。高于 200℃ 出料接触空气会自燃,必须经冷却筒降到 60℃ 以下。 和活化的衔接 炭化料的碘值吸附能力很低(100–200 mg/g),它的价值在于粒度和强度。炭化料强度不够,活化段再好的炉子也做不出高强低灰的成品。所以采购炭化料时要同时看:粒度分布、堆积密度、挥发分、灰分、强度五项,只看价格会吃亏。
成套生产线
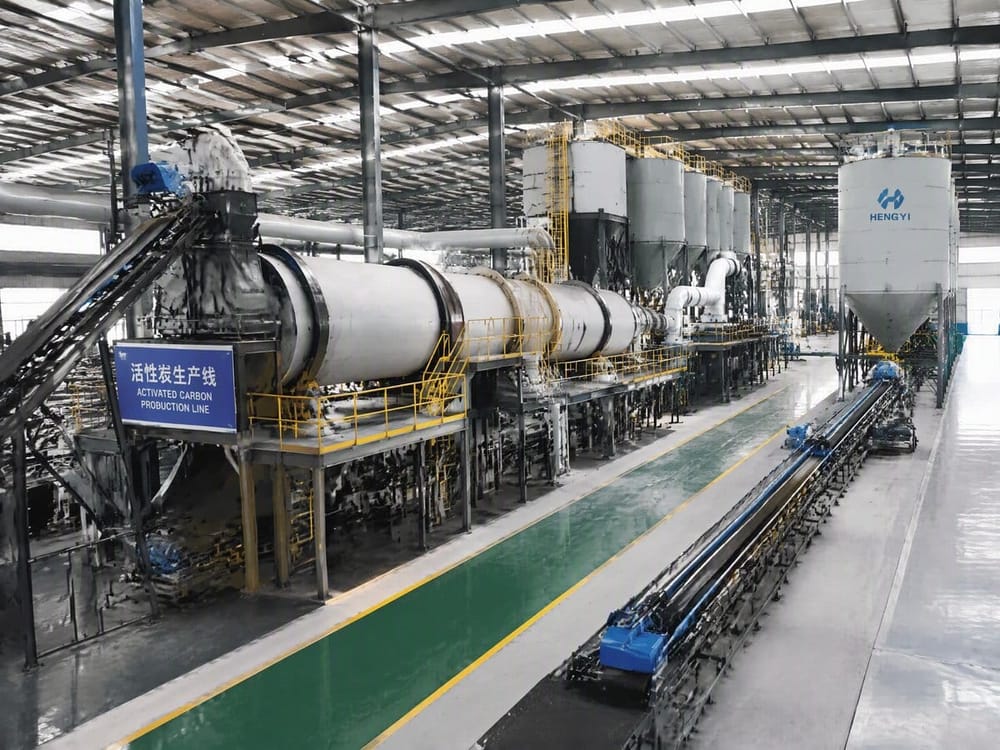
成套生产线把破碎筛分、炭化、活化、冷却输送、包装除尘串成一条连续流程,交付的是"吨成品"的完整能力,不是单台炉子。判断一条线好不好,看的是各段产能是否匹配、热量是否自平衡,而不是活化炉单机参数。 产能匹配 主线按活化炉额定产能设计,前后段留 1.2–1.5 倍余量:破碎筛分按 1.5 倍配(原料含水波动大),炭化按 1.2 倍配(要给活化段稳定供料),冷却包装按 1.3 倍配(成品需要静置)。按 1 吨/小时成品算:破碎筛分 1.5 t/h、炭化 1.2 t/h 进料、活化 1 t/h、包装 1.3 t/h。 能耗口径(1 吨/小时椰壳线,实测口径) 整线装机 267 kW,实际运行 208 kW,吨成品电耗约 210 kWh;活化蒸汽 284 Nm³/t(折天然气),综合能耗 375 kgce/t。余热锅炉产汽 1.8 t/h,全部自用,不外购蒸汽——这一条决定了运行成本的下限,选型时如果余热回收做得不到位,吨成本会差 300–500 元。 占地 活化炉机组本身 24×10 m;整线含原料堆棚、炭化区、成品库需要 45×18 m。厂房高度按炭化炉进料端 8–9 m 预留。 三个容易踩的坑 1) 只比活化炉报价,不比全线的物料平衡。前段配小了,活化炉永远吃不饱;配大了,破碎机电耗白烧。 2) 忽略原料含水率。12% 和 25% 含水,烘干段的热负荷差一倍,直接影响余热能否自平衡。 3) 除尘按环保最低标准配。活性炭粉尘导电、易吸湿,普通布袋用三个月就糊,必须按工况选覆膜滤料。 交付边界 我们做的是"从原料堆场到成品包装"的整套工艺设计与设备供货,含炉体砌筑、管道阀门、电控与仪表、调试与驻场培训。土建、公用工程接口、环保验收由业主侧配合。
耐火材料与炉体工程
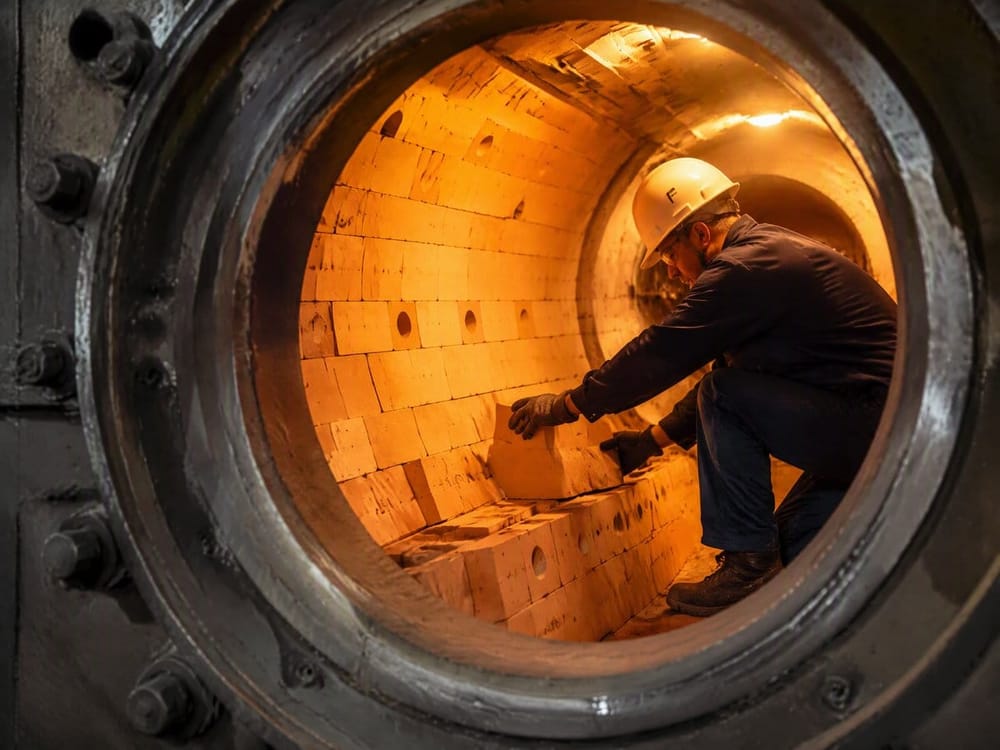
活化炉的炉衬不是"砌一层砖"那么简单:它要在 850–950℃、含蒸汽与碱性灰分的环境下连续运行 3–5 年,还要承受开停炉的热震。炉衬选错或砌筑不到位,最先出问题的往往不是砖,而是膨胀缝和锚固件。 我们做的范围 炉体砌筑(含异形砖配制)、保温层设计、锚固件与龟甲网安装、耐火浇注料现场浇筑、烘炉曲线制定与执行。活化炉、炭化炉、回转窑、焚烧炉的炉衬都在范围内。 三个关键部位 1) 活化段。高温 + 蒸汽 + 物料冲刷,用高铝砖或刚玉质浇注料,重点是耐磨与抗蒸汽氧化。这一段的寿命基本决定全炉检修周期。 2) 过渡段与膨胀缝。不同材料的热膨胀系数不同,缝宽按材质和长度分段计算,塞错材料会顶裂砖体。 3) 出料段。温度骤降区,热震最剧烈,用低水泥浇注料并控制烘炉升温速率。 烘炉为什么不能省 浇注料里约有 8–12% 的游离水与结晶水,升温过快会让水分在内部汽化、把衬体"烘炸"。标准做法是按 25–30℃/小时升到 150℃ 保温 8 小时,再按 50℃/小时升到 350℃ 保温 6 小时,之后随炉升温。整套曲线 5–7 天,急不得。 什么时候该换衬 炉壳局部温度超过 120℃、砖缝出现贯穿裂纹、出料口尺寸变形超过 5%,三项出现任一项就该安排检修。带病运行到炉壳发红,抢修成本是计划检修的 2–3 倍。