GB/T 47051-2026《废活性炭热再生技术规范》正式实施:再生装备迎来更新窗口
废活性炭的处置正在告别"无标可依"。GB/T 47051-2026《废活性炭热再生技术规范》已于 2026 年 8 月 1 日正式实施,这是我国废活性炭热再生领域第一部系统性国家标准。对正在运行再生装置的企业而言,它既是合规红线,也是一次设备更新的时间窗口——标准把温度控制、密闭负压、能耗限额、再生炭品质、污染物排放与运行数据采集都写进了硬性要求,过去靠经验操作的简易再生炉,多数已经不再符合。
本文梳理标准的核心要求、主流再生炉型的适配差异,以及企业可选的三条应对路径。
一、为什么这部标准会直接影响设备选型
废活性炭长期处在"危废管理"与"资源化利用"的交叉地带。一方面,吸附饱和后的活性炭属于固体废物甚至危险废物,填埋成本高、占地大;另一方面,它的炭骨架结构完整,经热再生后吸附性能可以大幅恢复,是典型的可循环材料。
问题在于,行业长期缺少统一的技术规范:同样的废炭,不同厂家的再生效果差别很大,碘值恢复率、炭损率、尾气排放都没有可比口径,项目环评与验收也缺少明确依据。GB/T 47051-2026 的落地,把再生程序、工序要求、污染物排放、检测与证实方法串成了完整链条,覆盖木质、煤质、合成材料来源的颗粒炭与粉状炭。
对设备端而言,这意味着废活性炭再生炉从"能烧就行"变成了"必须能证明合规"。
二、标准对热再生炉提出的核心要求
把标准的技术导向拆解到设备层面,主要落在六个维度:
| 要求维度 | 标准导向 | 对设备的直接影响 |
|---|---|---|
| 温度控制 | 具备温度自动控制系统,可按物料热失重特性分段调节 | 人工看火、手工控温的炉型不再具备合规基础 |
| 炉体结构 | 密闭负压运行,工艺废气受控收集 | 开放式炉体、正压运行装置需要改造 |
| 能耗管控 | 限定再生综合能耗指标,鼓励节能型加热工艺 | 高能耗外热式装置运行成本进一步抬升 |
| 再生品质 | 稳定实现污染物脱附分解,再生炭碘值、亚甲蓝值等指标达标 | 要求工艺可重复、可验证,而非偶发达标 |
| 排放控制 | 尾气达标排放,防范 VOCs 无组织逸散 | 必须配套尾气处理系统并保持稳定运行 |
| 数据溯源 | 支持全过程运行数据采集,满足环保核查与产品溯源 | 需要自动化控制与数据记录能力 |
其中容易被忽视的是"可溯源"。环保核查不再只看一份瞬时检测报告,而是看运行台账是否连续、完整。这一条直接决定了设备是否需要配置 DCS 或运行数据采集系统。
三、主流再生炉型对新标准的适配性
目前工业上用于废活性炭热再生的主流炉型有三类,适配性差异明显:
| 对比维度 | 回转窑式再生炉 | 多膛(多层耙式)炉 | 微波再生炉 |
|---|---|---|---|
| 加热方式 | 外热/内热结合,物料在回转筒体内持续翻动 | 多层炉膛逐层耙动,间接加热 | 微波直接作用于炭体内部极性物质,内源加热 |
| 适用规模 | 中大型,1000–20000 t/a | 大型,5000 t/a 以上 | 中小规模,适合撬装与分布式布点 |
| 温度均匀性 | 较好,取决于筒体结构与转速设计 | 好,可逐层控温 | 好,无"冷芯"问题 |
| 再生炭损率 | 3%–8%,视工艺与操作水平 | 4%–8% | 可低至 3% 左右 |
| 能耗水平 | 中等,烟气余热可回收 | 中高 | 相对较低,纯电驱动 |
| 粉状炭适应性 | 一般,易扬尘、易结圈 | 一般 | 好 |
| 合规适配要点 | 需配套尾气处理与温度自动控制 | 需配套尾气处理与数据采集 | 需解决规模化与单台产能瓶颈 |
行业研究数据显示,2025–2026 年全球新增再生设施投资中,热再生炉与尾气处理系统的升级改造占比超过 55%;同期行业平均再生炭损率约为 5%–8%,先进设施可控制在 3%–4%。炭损率每降低 1 个百分点,对年处理万吨级的再生中心而言就是数百吨的物料差额。
四、企业应对的三条路径
路径一:存量装置先做合规评估。 重点核查三件事——炉体是否密闭负压、控温是否自动且可记录、尾气是否实现有组织排放并处理。三项中缺两项以上时,改造的经济性通常不如更新。
路径二:新建项目按标准选型。 建议把"温度自动控制 + 密闭负压 + 尾气处理 + 数据采集"作为基础配置直接写进技术协议,而不是留作后续追加项——这是环评与验收阶段最容易卡住的环节。
路径三:区域再生中心模式。 对用炭量大但点位分散的企业,自建单台小装置往往不经济。集中建设 3000–20000 t/a 规模的再生中心,配合回收网络,单位处理成本更低,也更容易满足标准对数据溯源与排放控制的要求。
五、关于废活性炭再生,常见问题
Q1:GB/T 47051-2026 适用于哪些废活性炭?
适用于木质、煤质、合成材料来源的废颗粒炭与粉状炭的热再生,覆盖热再生程序、工序要求、污染物排放以及检测与证实方法等环节。
Q2:再生炭的碘值能恢复到什么水平?
取决于废炭的原始品质、污染负载与再生工艺。工艺控制稳定的装置,颗粒炭碘值恢复率通常可以做到较高水平并保持批次间一致;关键在于"稳定",而非偶发达标。
Q3:炭损率多少才算正常?
行业平均水平约为 5%–8%,工艺与装备较好的设施可控制在 3%–4%。炭损率受加热方式、停留时间与炉内气氛控制影响显著。
Q4:回转窑再生炉能满足新标准吗?
能,但需要同时具备温度自动控制、密闭负压结构与配套尾气处理系统。缺项的老式回转窑必须先改造才能满足合规要求。
Q5:改造一套旧再生装置通常需要多久?
视改造范围而定。以炉体密闭化、控温系统与尾气处理为主要内容的改造,通常需要数周到数月,并需与生产计划错峰安排。建议先做合规评估,再确定方案与工期。
六、嵩瑞的废活性炭再生装备
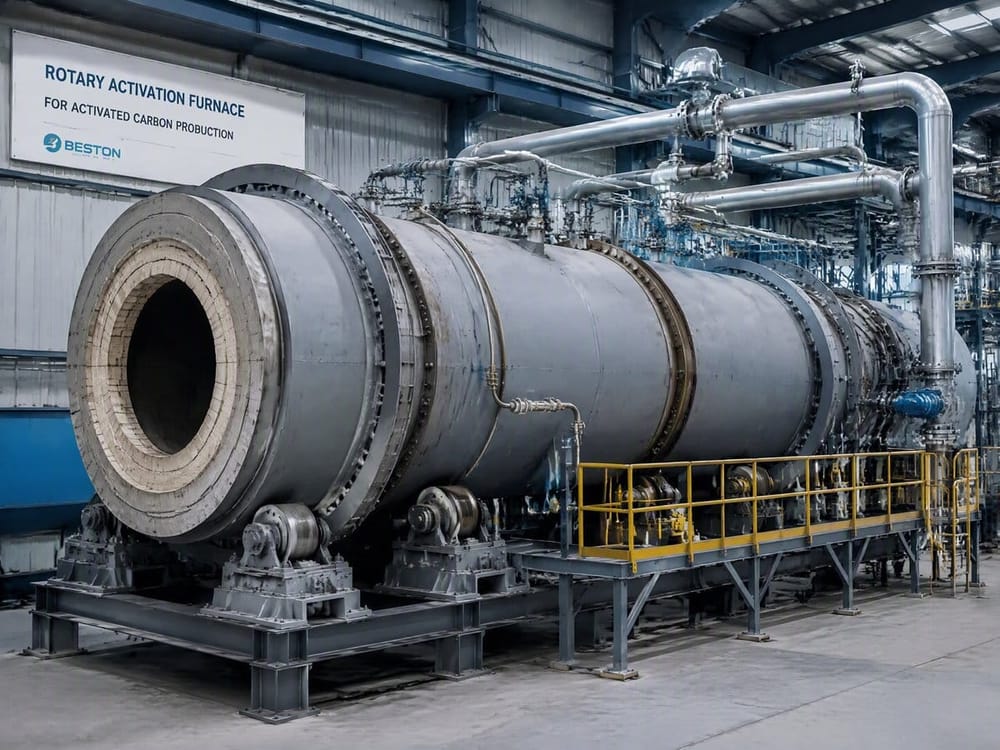
河南嵩瑞新型耐材围绕 GB/T 47051-2026 的要求,提供回转式废活性炭再生炉与再生成套系统:密闭负压炉体、分段自动控温、烟气余热回收,配套急冷、洗涤与尾气处理单元,支持全过程运行数据采集与台账输出。炉衬耐火材料由自有产线供应,可同时承接存量装置的炉体大修与合规改造。
如果您的再生装置正在做合规评估,欢迎把炉型、处理规模与现行工艺发给我们,我们可以提供一份针对性的选型与改造建议。